
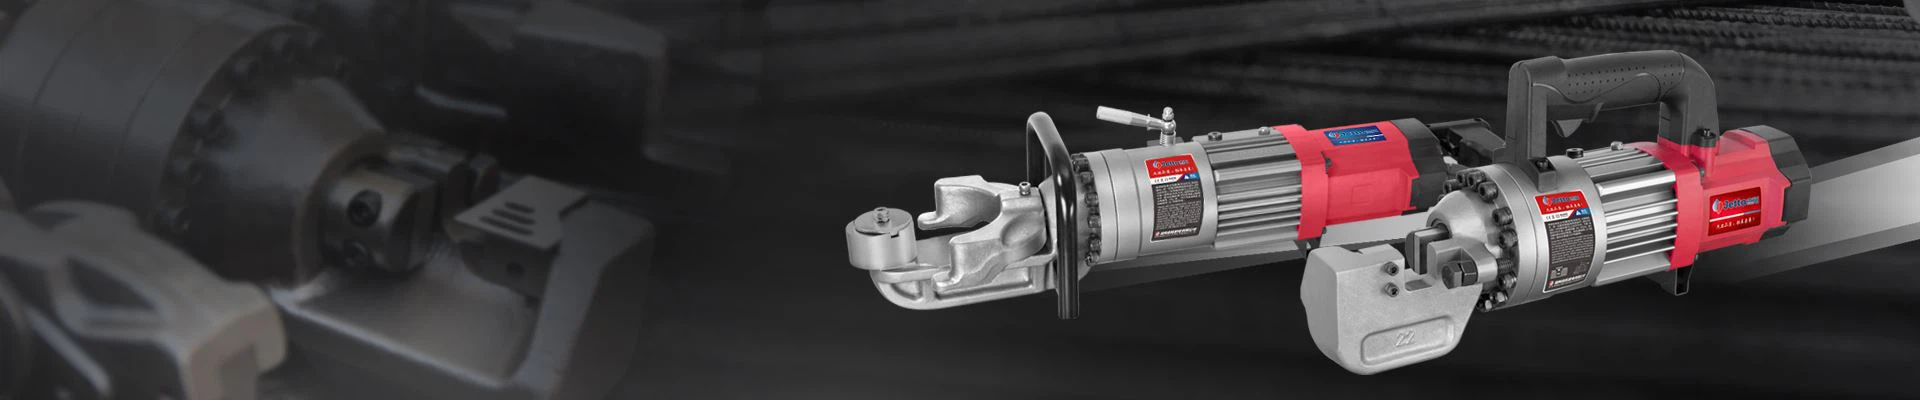
Kaasaskantavaid armatuurilõikureid kasutatakse laialdaselt ehituses, sillaehituses, tunneliehituses, armatuuri töötlemises, munitsipaalehituses ja nii edasi, kuna see on kerge konstruktsioon, mugav töö ja kiire lõikekiirus. Normaaltingimustes peaks terasvarda lõikepind olema suhteliselt sile, märkimisväärsete rästide või deformatsiooniga. Kuid pikaajalisel-kasutamisel võivad mõned kasutajad kogeda probleeme, nagu kaldkriips, kare pind, liigsed jämedused või armatuuri deformatsioon, mis ei pruugi mitte ainult kahjustada ehituskvaliteeti, vaid suurendada ka hilisemaid töötlemiskulusid. Ebaühtlane lõikamine on tavaliselt põhjustatud tera seisukorrast, seadme jõudlusest, töömeetodist, armatuuri materjali omadustest ja hooldusest. Allpool analüüsitakse üksikasjalikult kuut peamist tegurit.
1. Tera Kulumine või kahjustus
Tera on armatuurilõikuri kõige kriitilisem töökomponent, tera seisukord määrab otseselt lõikamise kvaliteedi.
Tuim Lõikeserv
Kasutusaja pikenedes kulub tera järk-järgult ja lõiketera teravus väheneb. Lõikamise lõpetamine nõuab suuremat survet, mille tagajärjeks on sageli karedad pinnad, suurenenud jämedused või ebaühtlane lõikamine.
Tera Laastud või praod
Kui tera tabab või on pikka aega ülekoormatud, võivad tekkida probleemid, näiteks servade lõhenemine. Lõikamisel on jõu ebaühtlane jaotus ning on lihtne tekitada armatuuri lokaalset rebenemist või lõikepinna kaldu. Seetõttu tuleks tera seisukorda regulaarselt kontrollida ja vajadusel õigeaegselt välja vahetada.
2. Tera vale paigaldus
Isegi kui tera ise on heas seisukorras, võib vale paigaldamine mõjutada lõikamist.
Vale tera kliirens
Ülemise ja alumise labade vahe tuleb reguleerida vastavalt tootja spetsifikatsioonidele. Liigne kliirens toob kaasa jõu ebaühtlase jaotumise armatuurile ning ebapiisav kliirens suurendab hõõrdumist ja kulumist, mis mõlemad avaldavad negatiivset mõju lõikepinna tasasele.
Lahtised kinnituspoldid
Kui tera kinnituspolti ei saa pingutada, võib lõikeprotsessi ajal toimuda kerge nihe, mis põhjustab lõiketee nihkumist ja mõjutab lõikepinna kvaliteeti. Seetõttu tuleks enne iga toimingut kontrollida tera paigaldamise ohutust.
3. Ebapiisav hüdraulika või võimsus
Hüdraulikasüsteem ja ülekandesüsteem on kaasaskantavate armatuurilõikurite peamine toiteallikas. Ebapiisav hüdrauliline rõhk
Hüdraulikaõli madal tase, hüdropumba kulumine või süsteemi lekked võivad viia väljundrõhu languseni. See takistab tera kiiret ja püsivat lõikamist, mille tulemuseks on sageli ebaühtlane lõikamine või armatuuri terasest rebenemine/lõhenemine.
Vähendatud mootori võimsus
Elektriliste armatuurilõikurite puhul vähendab pinge ebastabiilsus, mootori vananemine, ebapiisav toiteallikas ja nii edasi seadme liikumapanevat jõudu, mõjutades seega lõikekiirust ja -kvaliteeti.
4. Armatuuri spetsifikatsioonid ületavad seadme võimsust
Ebaühtlase lõikamise peamine põhjus on seadme tüübi ja terase mittevastavus armatuuri spetsifikatsioonidele.
Liigne armatuuri läbimõõt
Kui armatuuri läbimõõt ületab seadme nimimahtuvuse, langeb terale ülemäärane koormus. See võib põhjustada lõikepindade deformatsiooni või kaldumist ning isegi mitte armatuurvardast korraga läbilõikamist.
Kõrge tugevusega terasvarda on raske lõigata;
Kõrge -tugev armatuur (nt HRB500) on väga kõva ja kui seadmel on liiga vähe jõudu või tera materjal ei sobi, võib lõikepind muutuda karedaks, tekitades liigseid jäsemeid. Seetõttu tuleks sobiv lõikuri mudel valida vastavalt terassarruse spetsifikatsioonidele.

5. Ebaõige kasutamine
Operaatori tehnika mõjutab ka lõike lõppkvaliteeti.
Valesti joondatud armatuuri paigutus
Kui armatuur ei ole õiges asendis või ei ole enne lõikamist teraga risti, võib see lõikamise ajal nihkuda, põhjustades lõikepinna kaldumist.
Ebaühtlane jõu rakendamine
Seadmed peavad lõikeprotsessis olema stabiilsed, vibratsioon, kallutamine või armatuuri lükkamine põhjustab jõu ebaühtlast jaotumist, mis mõjutab lõiketäpsust.
6. Seadmete ebapiisav hooldus
Pikaajalise-hoolduse puudumine võib vähendada seadmete üldist jõudlust, mõjutades seega lõikeefekti.
Määrimise puudumine
Ülekandemehhanismi, juhtsiinide ja liikuvate osade ebapiisav määrimine suurendab töötakistust. See põhjustab tera halva liikumise, mõjutades negatiivselt lõike kvaliteeti.
Komponentide kulumine
Osad, nagu juhtmehhanismid, laagrid ja pistikud, võivad aja jooksul kuluda või lahti tulla, vähendades töötäpsust. Seetõttu tuleks kulunud osade õigeaegseks kontrollimiseks ja väljavahetamiseks koostada regulaarne hooldusgraafik.
Abstraktid
Käsitsi kantavate armatuurilõikurite põhjustatud ebaühtlane lõikamine on tavaliselt põhjustatud tera kulumisest, ebaõigest paigaldamisest, ebapiisavast hüdraulilisest rõhust, armatuuri tehniliste andmete ülekoormusest, ebaõigest tööst ja ebapiisavast hooldusest. Igapäevase kasutamise käigus tuleb tera seisukorda regulaarselt kontrollida, lõiketera kliirensit tuleb vastavalt reguleerida, hüdraulikasüsteem ja toitesüsteem peaksid normaalselt toimima ning sobivad seadmed tuleks valida vastavalt terasest armatuuri spetsifikatsioonidele. Tööprotseduuride standardimine ja seadmete hoolduse tugevdamine ei saa mitte ainult parandada lõikekvaliteeti, vaid pikendada ka seadmete kasutusiga ja parandada ehituse tõhusust.
Korduma kippuvad küsimused
1. küsimus: Mis põhjustab terasvarda lõikeotsas liigseid jäsemeid?
V: Levinud põhjused on tera kulumine, nüri lõikeserv, ebapiisav hüdrauliline rõhk, tera kliirensi reguleerimine jne. Tera seisukorda tuleb kontrollida ja seadmete parameetreid reguleerida.
K2: Kui tera on endiselt kasutatav, kuid lõikejõudlus halveneb, kas ma pean tera välja vahetama?
V: Kui lõikepind on märgatavalt kare, jämedused suurenevad või lõikekiirus aeglustub, mis näitab, et tera on kulunud, on soovitatav see õigeaegselt poleerida või välja vahetada, et tagada lõike kvaliteet ja seadme ohutus.


